面向买家的 PLA 耗材特性指南——机械和热性能、打印参数、典型应用、PLA 与 ABS 与 PETG 的权衡、质量标准,以及 B2B 采购的供应商评估清单。
采购指南 · PLA 线材
如果您正在批量采购 PLA 线材,您买的不是一卷塑料,而是一组决定客户零件能否经久耐用、打印是否干净利落、能否直接从打印平台上取下而无需返工的材料性能。本指南将逐一解析影响 B2B 采购决策的 PLA 线材性能:力学性能与热性能、打印参数、PLA 与 ABS 及 PETG 的适用场景对比、质量判别方法,以及在与供应商敲定合作前需要核实的事项。
PLA 线材是什么,以及它为何是常见的 FDM 材料
PLA(聚乳酸)是一种由玉米淀粉或甘蔗等可再生原料制成的热塑性塑料。在 3D 打印中,它是最广泛使用的线材之一,因为其打印温度低、翘曲极小,且无需加热腔体。对于面向广泛客户群体备货线材的工厂或经销商而言,这一组合意味着比 ABS 或 PETG 更少的打印失败和更低的操作人员技能要求。
在万州通,我们在拥有闭环直径控制的 12 条生产线上挤出 PLA。这种控制的实际效果正是买方能够直接感受到的:挤出稳定、壁宽均匀、长时间打印失败更少。我们供应哑光与丝绸质感的 PLA,并可根据 Pantone 色号定制颜色。
PLA 线材的力学性能
PLA 在室温下是一种刚性强、强度高的材料,但并非最坚韧。它抗弯曲、保形性好,因此适用于原型、外壳和展示部件。代价是抗冲击性低——PLA 零件在受到尖锐冲击时可能开裂或碎裂,而不像 PETG 或 ABS 那样发生弯曲。
对于比较材料的买方,实用规则很简单:
- PLA ——刚性强且易于打印,但脆且耐热性低。
- PETG ——比 PLA 更坚韧、更抗冲击,且仍无需腔体即可打印。
- ABS ——耐热性和抗冲击强度更高,但需要热床,且通常需要腔体。
如果您的应用需要经受搬运、跌落测试或反复冲击,PLA 通常不是正确选择——这正是我们的 PETG 透明线材 或 ABS 高抗冲线材 的用武之地。
热性能:PLA 的局限在哪里显现
PLA 最大的弱点是耐热性。它在大约 55–60 °C 时软化,因此留在高温车内、电机附近或阳光直射下的零件可能变形。这是 PLA 零件在使用中最常见的失效原因——不是打印本身,而是其后所处的环境。
在打印方面,PLA 的低收缩率是一项优势。其打印喷嘴温度为 190–220 °C,热床温度为 50–65 °C,大多数零件在室温下于 PEI 或玻璃平台上即可保持平整。大多数几何形状无需加热腔体、无需 brim、无需 raft。这为批量生产的买方降低了设备成本和装调时间。
如果您的零件将长期承受约 60 °C 以上的高温,请改选 ABS 或 PETG。我们的 PLA 与 PETG、ABS、TPU 选型指南 并排列出了耐热性方面的权衡。
PLA 的关键打印参数
对于评估 PLA 线材的买方而言,真正重要的数字是决定一卷线材能否在整个生产批次中稳定打印的那些指标:
| 参数 | 典型值(万州通 PLA) |
|---|---|
| 直径 | 1.75 mm ± 0.02–0.03 mm |
| 圆度 | ≥ 95% |
| 喷嘴温度 | 190–220 °C |
| 热床温度 | 50–65 °C |
| 加热腔体 | 不需要 |
| 线轴重量 | 净重 1 kg |
直径公差是最需要关注的数字。线材偏离其公差带会导致挤出间隙、挤出不足和壁宽不一致——这些缺陷会在长时间无人值守打印中表现为返工。我们的哑光黑色 PLA 控制在 ±0.02 mm,每米经激光测微仪检测 40 个点;丝绸彩虹 PLA 控制在 ±0.03 mm。
PLA 线材的典型应用
当外观、打印性和成本比耐热性或抗冲击性更重要时,PLA 就是正确的材料。我们从买方处看到的常见用途:
- 面向客户的原型 ——需要从打印平台取下即具备洁净表面的展示模型和概念零件。
- 展示与展会模型 ——建筑模型、产品复刻件、展会样品。
- 装饰与礼品用品 ——丝绸或多色质感无需后处理即可增值。
- 外壳与机箱样品 ——原型电子产品外壳,需要类似注塑的外观以便利益相关方评审。
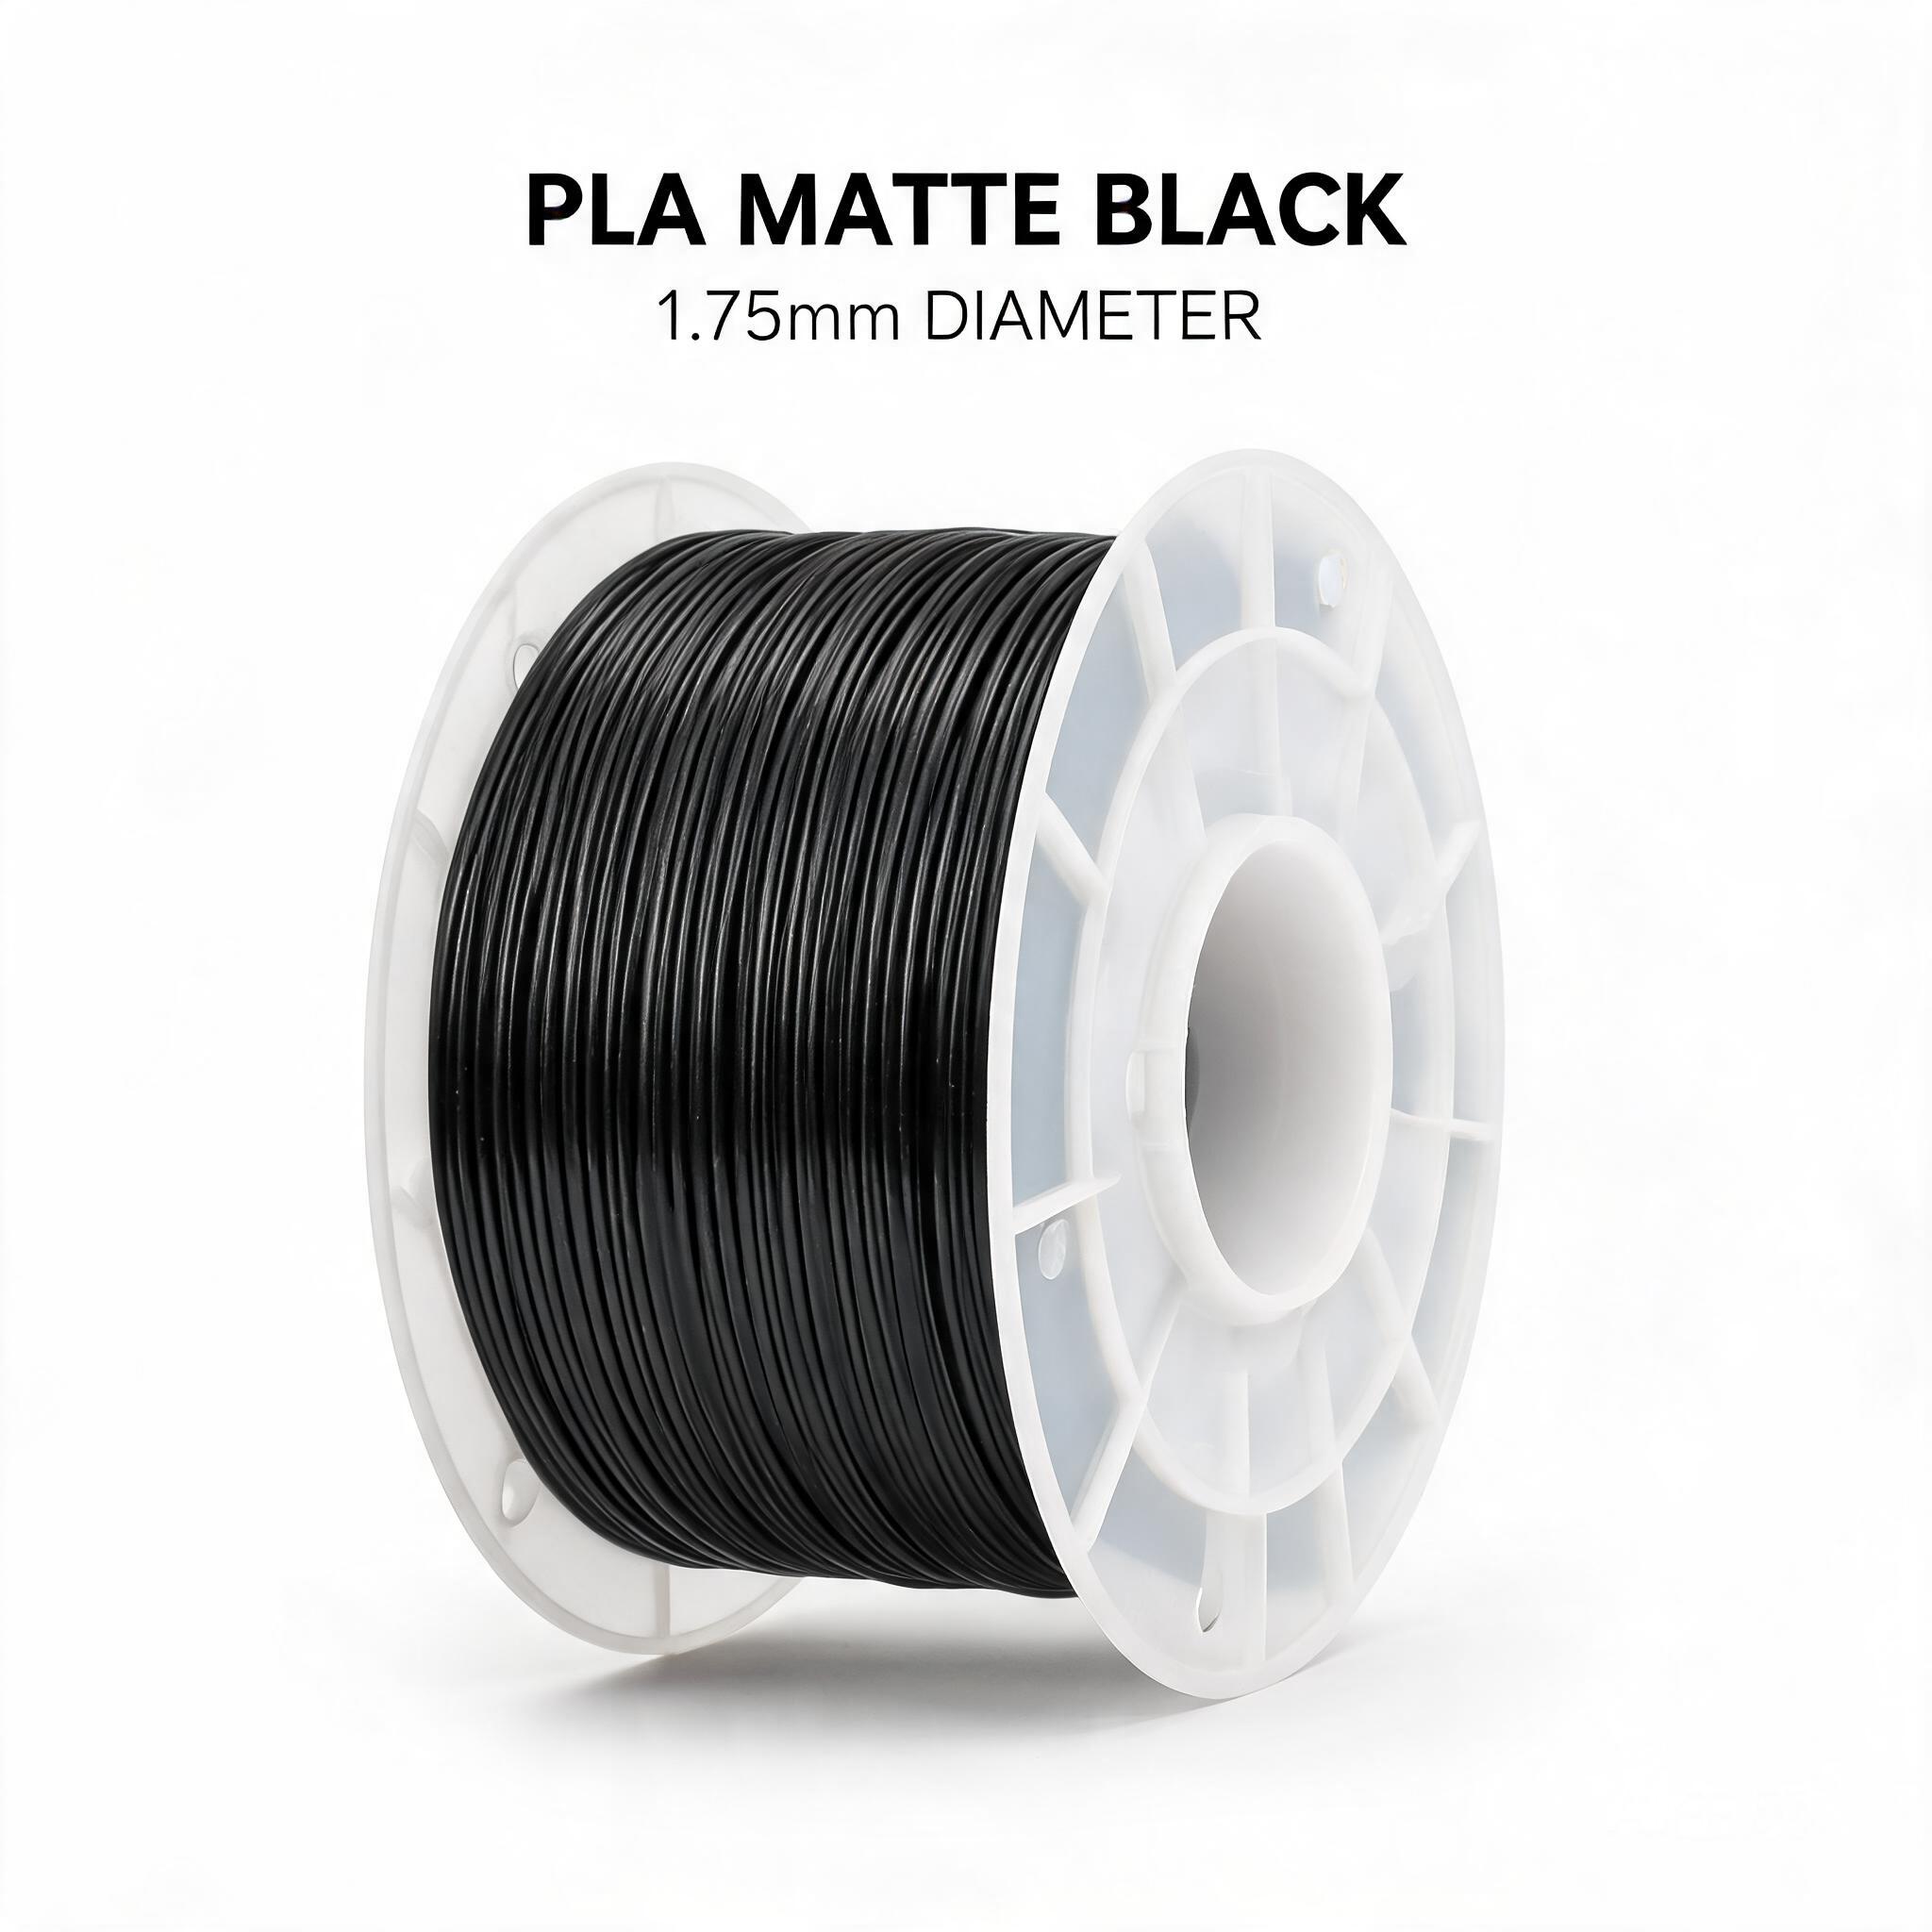
对于装饰和展示用途,我们的 PLA 丝绸彩虹线材 可从单卷线轴打印出多色渐变。对于需要尽量减少反光和层纹的原型与外壳, PLA 哑光黑色线材 散射光线而非反射光线。
PLA 与 ABS、PETG:快速选型表
| 性能 | PLA | PETG | ABS |
|---|---|---|---|
| 打印温度 | 190–220 °C | 230–250 °C | 230–260 °C |
| 热床温度 | 50–65 °C | 70–80 °C | 90–110 °C |
| 加热腔体 | 不需要 | 不需要 | 大型零件建议使用 |
| 耐热性 | 低(约 55–60 °C) | 中等 | 高(HDT > 95 °C) |
| 抗冲击强度 | 低(脆) | 高(7.5 kJ/m² Izod) | 高(42 MPa 拉伸) |
| 打印难易度 | 最容易 | 容易 | 较难 |
没有单一的“最佳”材料——这取决于零件需要经受什么。PLA 最容易打印、运行成本最低;PETG 增加了韧性;ABS 增加了耐热性。上表中的 PETG 和 ABS 数据来自我们已发布的产品规格——请参阅我们的 PETG 透明线材 和 ABS 高抗冲线材 页面获取完整规格表。如需全面解析,请参阅我们的 材料选型指南.
购买前如何判断 PLA 线材质量
并非所有 PLA 线材都一样,差异体现在打印中,而不是标签上。以下是需要核查的要点:
- 直径公差 ——索取规格。我们的哑光黑色 PLA 控制在 ±0.02 mm,丝绸彩虹 PLA 控制在 ±0.03 mm;更宽的公差带会导致挤出问题。
- 圆度 ——椭圆线材送料不均匀。应选择圆度 ≥ 95% 的产品。
- 绕线 ——张力受控的机器绕线可避免缠结,从而毁掉过夜打印。
- 水分 — PLA 会吸湿,受潮的线材打印时会出现拉丝和气泡。料盘应使用干燥剂真空密封。
- 整盘料的一致性 ——优质供应商会持续检测线径,而不只是检测首尾两端。
湿度问题容易被忽视,但代价高昂。如需了解潮湿气候下的存储与干燥指导,请参阅我们的 线材干燥与湿度控制指南 其中涵盖实际可行的步骤。
PLA 线材供应商评估清单
在筛选 PLA 线材供应商时,请索取证据,而非形容词:
- 线径控制方式 ——产线上是否配备闭环激光测径仪,还是仅在最后做一次抽检?
- 产能 ——有多少条挤出生产线,能否满足您的采购量?
- 定制配色 ——能否按 Pantone 色号进行匹配,每色的最小起订量 (MOQ) 是多少?
- 出口包装 ——是否采用干燥剂真空密封,纸箱/托盘装载是否适合海运?
- 单证文件 ——每批次是否随货提供材料声明,能否按需提供 CE/RoHS/REACH 报告。
- 最小起订量 (MOQ) 与交期 ——每个 SKU 的最小起订量是多少,从付款到发货需要多长时间?
在万洲通,PLA 线材采用干燥剂真空密封包装,每箱 12 盘,每批次随货提供材料声明。最小起订量 (MOQ) 为每色 50 kg,贸易术语可选 FOB 深圳或 CIF。支持按 Pantone 色号进行定制配色。可按需提供 CE、RoHS 和 REACH 单证文件;请告知您的目标市场,我们将在您下单前确认可提供的文件。
常见问题
PLA 线材最大的局限性是什么?
耐热性。PLA 在约 55–60 °C 时开始软化,因此不适合用于靠近热源或受阳光直射的部件。
打印 PLA 需要加热腔体吗?
不需要。PLA 收缩率低,大多数部件在室温下于 PEI 或玻璃平台上即可保持平整,热床温度为 50–65 °C。
用于功能性部件,PLA 和 PETG 哪个更好?
PETG 更坚韧、抗冲击性更强,适合经常被拿取或跌落的部件。PLA 更易打印、运行成本更低,适合注重外观的部件。
优质的 PLA 供应商应提供怎样的线径公差?
我们的哑光黑色 PLA 线径公差控制在 ±0.02 mm,丝绸彩虹 PLA 控制在 ±0.03 mm,并在挤出产线上持续检测。
由万洲通材料工程团队撰写。